
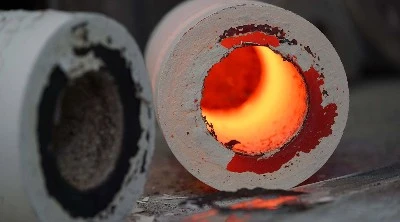
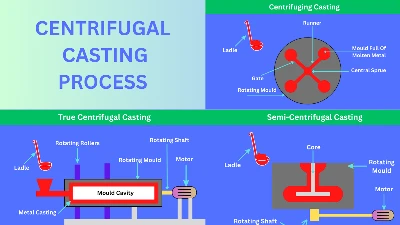
Išcentrinis liejimasskiriasi nuo kitų liejimo būdų, nes naudoja sukimosi jėgą skystam metalui tolygiai paskirstyti per formos sieneles. Dėl to tankios,-be defektų dalys pasižymi geresniu mechaniniu stabilumu. Skirtingai nuo statinių metodų, tokių kaip smėlis arbagravitacijos liejimas, dėl šio proceso dalys, kurios yra cilindro- arba vamzdžio-formos ir natūraliai tuščiavidurės viduje. Tai reiškia, kad nereikia jokių šerdžių, o medžiaga yra labai gryna, nes išcentrinė jėga įstumia nešvarumus į vidų, todėl juos lengva pašalinti apdirbant. Dėl šio pagrindinio skirtumo šis metodas yra ypač naudingas laukams, kuriuose reikia didelio našumo{4}}dalių, tačiau negalima rizikuoti struktūriniu patikimumu.
Išcentrinio liejimo įvadas ir jo vaidmuo šiuolaikinėje gamyboje
Gamybos lyderiai patiria vis didesnį spaudimą tiekti detales, kurios atitinka griežtus kokybės standartus, kartu kontroliuojant išlaidas ir pristatymo laiką. Kadangi liejimo metodo pasirinkimas turi tiesioginės įtakos šiems rezultatams, tai ne tik techninis, bet ir strateginis sprendimas. Matėme, kaip sunku pirkimų komandoms atitikti kokybės standartus ir kainų ribas, ypač kai tenka pirkti iš užsienio tiekėjų.
Išcentriniam liejimui skystas metalas pilamas į karštą verpimo formą. Tada medžiaga paskirstoma į formos vidų išcentrinėmis jėgomis, kurios yra beveik 100 kartų didesnės už gravitacijos jėgą. Šis valdomas kietėjimas juda į vidų iš išorinio apskritimo, sudarydamas specialią metalo struktūrą. Procesas veikia su įvairių rūšių metalais, pvz., nerūdijančiu plienu, angliniu plienu, nikelio lydiniais, aliuminiu ir vario -metalais vario pagrindu. Jis naudojamas daugelyje sričių – nuo automobilių gamybos iki naftos gręžimo įrankių.
Svarbu suprasti šiuos skirtumus, nes kiekvienas liejimo būdas turi skirtingą poveikį detalės našumui, gamybos sąnaudoms ir tiekimo grandinės stabilumui. Kai pirkimo vadybininkai žiūri į skirtingus tiekėjus, jie turi žinoti, kuris metodas atitinka jų techninius poreikius, apimties poreikius ir kokybės standartus. Vieno-dydžio-visiems tinkami-sprendimai gamyboje nebėra įprastas dalykas. Vietoj to, siekiant patenkinti kiekvienos programos poreikius, naudojami specializuoti metodai.
Pagrindiniai išcentrinio liejimo ir kitų liejimo metodų skirtumai
Palyginimas su smėlio liejimu
Smėlio liejimasvis dar yra labiausiai paplitęs metalo formavimo būdas visame pasaulyje. Sudėtingoms formoms kurti naudojami vienkartiniai smėlio modeliai. Pagrindinis skirtumas yra tarp formų gamybos ir medžiagų derinimo. Išcentrinis liejimas geriausiai tinka cilindrų formoms gaminti, o smėlio formos gali apdoroti sudėtingas formas su įpjovomis ir vidinėmis angomis. Medžiagos tankis labai skiriasi. Pavyzdžiui, smėliu{5}}lietos dalys dažnai turi skylių ir kitų netobulumų per visą skerspjūvį, o išcentrinės liejimo dalys susikaupia aplink skylę, todėl jas galima išpjauti. Mažos-tūrio, fiziškai sudėtingų dalių atveju smėlio liejimas yra ekonomiškiausias-gamybos būdas. Kita vertus, išcentrinis liejimas tampa ekonomiškesnis{11}}nuo vidutinio iki didelio{12}}tūrio vamzdinių dalių.
Investicijų liejimasSvarstymai
Investicinis liejimas, kuris kartais vadinamas „prarastu-vaško liejimu“, sudaro sudėtingas dalis, kurių paviršius yra lygus ir jų matmenys yra labai riboti. Taikant šį metodą, vaško atvaizdas apgaubiamas molio apvalkalu, kuris ištirpsta prieš pilant metalą. Šis metodas yra geresnis gaminant rotoriaus mentes, medicininius implantus ir tikslias jungiamąsias detales, nes gali dirbti su sudėtingomis formomis, kuriosIšcentrinis liejimasnegaliu. Kita vertus, investicinis liejimas turi ilgesnį laukimo laiką ir brangiau kainuoja už įrankius. Investicinės-lietos dalys yra tikslesnės nei dauguma kitų metodų, nes jos gali pasiekti ±0,005 colio ribas. Kita vertus, išcentrinės liejimo dalys paprastai turi būti apdirbamos po liejimo, kad būtų pasiektas toks pat tikslumo lygis.
Liejimas štampuSkirtumai
Aukšto slėgio{0}}skystas metalas pilamas į plieninius štampus, kuriuos galima naudoti vėl ir vėl. Tai leidžia greitai pagaminti dalis su plonomis sienelėmis ir mažomis detalėmis. Tai yra labiausiai paplitęs būdas pagaminti daug smulkių dalių iš aliuminio, cinko ir magnio derinių. Gamybos mastas ir medžiagų tinkamumas yra pagrindiniai dalykai, kurie juos išskiria. Smasinio liejimo įrangai įsigyti reikia daug pinigų, todėl ji turėtų būti naudojama tik dideliems, daugiau nei tūkstančio vienetų gamybos tiražams. Išcentrinis liejimas gali būti naudojamas su didesnėmis dalimis ir įvairesniu lydinių asortimentu, net ir su aukštoje{6}}temperatūromis, kurių negalima lieti štampelyje. Liejant slėginiu būdu, paviršiaus apdailos kokybė yra geresnė, todėl dažnai nereikia papildomo pjovimo. Bet kai gaminamos išcentrinės liejimo detalės, jas reikia išgręžti ir apdailinti iš išorės.
Gravitacijos ir nuolatinio liejimo analizė
Liejimo gravitacijos metu metalas pilamas į nuolatines formas, nejudant ar nespaudžiant. Forma pildoma tik gravitacijos būdu. Šis paprastas metodas puikiai tinka dalims, kurios nėra pernelyg sudėtingos ir kurioms nereikia aukštų-kokybės standartų. Liejant gravitacijos būdu, dalys turi mažiau vienodą grūdėtumo struktūrą ir didesnį poringumą, todėl medžiagos patikimumas negali prilygti išcentrinio liejimo dalių tvirtumui. Kita vertus, nepertraukiamo liejimo metu susidaro vienodo skerspjūvio ilgi gabalai{5}}, pilant skystą metalą į jau atvėsusią formą. Šis metodas puikiai tinka gaminant žaliavas, kurias galima naudoti kituose procesuose, tačiau jis nėra toks lankstus kuriant kaip kiti metodai. Tam tikra prasme išcentrinis liejimas yra viduryje. Jie pasižymi geresnėmis medžiagų savybėmis nei liejimas gravitacijos būdu, tačiau vis tiek gali sudaryti daugiau formų nei nuolatiniai procesai. Jei jums reikia pasirinktinių išcentrinio liejimo dalių, nedvejodamisusisiekite su mumisuž greitą citatą.

Išcentrinio liejimo privalumai B2B gamybos klientams
Žmonės, kurie priima sprendimus dėl gamybos, renkasi liejimo metodus, kurie siūlo pastovią kokybę, nuspėjamas kainas ir valdomą laukimo laiką. Išcentrinis liejimas turi aiškių privalumų, kurie išsprendžia šias pagrindines problemas, ypač tais atvejais, kai svarbus konstrukcijos tvirtumas ir medžiagos grynumas. Dirbome su naftos gręžimo, orlaivių ir automobilių pramonės pirkimo komandomis ir jos visada sako, kad dalys veikia geriau, kai pakeičiami kiti liejimo būdai.
Išcentrinis liejimas naudoja fizines jėgas, kurios leidžia gauti mechaninių privalumų, kuriuos sunku gauti naudojant pastovų liejimą. Daugiau nei 60–100 G išcentrinė jėga stumia sunkesnę medžiagą link formos sienelės, o lengvesnes priemaišas, dujų kišenes ir nemetalinius elementus – link formos sienelės. Dėl šio natūralaus atskyrimo išorinė struktūra tampa švari, o tai svarbu dėl mechaninių savybių. Kai kietėjimo raštas juda iš išorės į vidų, atsikrato susitraukiančių skylių ir poringumo, kurie susilpnina gravitacijos{6}}lietų struktūrą. Palyginti su tradiciniais metodais išlietomis dalimis, šiuo metodu pagamintos detalės turi smulkesnę grūdėtumo struktūrą ir geresnes mechanines savybes, tokias kaip didesnis atsparumas tempimui ir atsparumas dilimui.
Kitas naudingas privalumas yra tai, kad medžiagą galima naudoti įvairiais būdais. Šiame procese gali būti naudojama daug įvairių metalų – nuo pilkojo ir kaliojo ketaus iki specialių nerūdijančio plieno rūšių ir nikelio{1}}superlydinių. Dėl šios priežasties inžinierių komandos gali pasirinkti geriausias medžiagas, atsižvelgdamos į gaminio poreikius, o ne į gamybos proceso apribojimus. Automobilių gamintojai naudoja šį įgūdį gamindami cilindrų įdėklus, kurių paviršiai lengvai nenusidėvi, o naftos gręžinių tiekėjai prašo korozijai atsparių metalų, kurių dalys yra giliai po žeme ir yra veikiamos atšiauriomis sąlygomis.
Sąnaudų efektyvumas pasireiškia įvairiais būdais, kurie turi gerą poveikį viešųjų pirkimų išlaidoms. Dėl natūralios tuščiavidurės formos sunaudojama mažiau žaliavos nei kietiems liejiniams, kuriuos reikia daug apdirbti, medžiagų efektyvumas didėja. Metalo laužas, susidaręs skylių apdirbimo metu, gali būti sudegintas ir vėl panaudotas, o tai sumažina atliekų kiekį. Kadangi nėra branduolių, nėra jokių išlaidų ar kokybės problemų, susijusių su šerdies gamyba, pvz., šerdies poslinkiais ar dujų trūkumais. Sąrankos sąnaudos vis dar yra mažesnės nei liejimo slėginiu būdu, nes investicijos į įrankius yra daug mažesnės. Dėl to procesas yra ekonomiškas-vidutinio gamybos tempo atveju, kai negalima pateisinti didelių kapitalo poreikių liejimui. Lydymas ir liejimas vyksta namuose, todėl specialus metalo kaitinimas mažiau priklauso nuo malūno šaltinių, todėl sutrumpėja pristatymo laikas.
Galimi išcentrinio liejimo iššūkiai ir sprendimai
Bendrų defektų supratimas
Kokybei{0}}sąmoningos pirkimo komandos prieš įsipareigodamos turėtų paklausti pardavėjų apie galimus gedimo būdus. Nors irIšcentrinis liejimasProcesas gamina geresnes dalis, jis gali parodyti tam tikrų trūkumų, kai proceso veiksniai pasitraukia iš idealių diapazonų. Dažniausiai žmonės nerimauja dėl segregacijos. Ta pati išcentrinė jėga, kuri pašalina nešvarumus, taip pat gali atskirti skirtingo tankio legiravimo elementus, todėl sudėtis skiriasi per sienelės plotį. Šiuolaikinės liejyklos tai kontroliuoja atidžiai pasirinkdamos naudojamus lydinius ir užtikrindamos tinkamą sukimosi greitį, kad pašalintų nešvarumus nesukeliant per daug atskirties. Poringumas gali atsirasti, jei liejimo temperatūra arba verpimo greitis nukrenta žemiau pagrindinių lygių, tačiau tai neįvyksta taip dažnai, kaip statinio liejimo metu. Pirmaujantys paslaugų teikėjai naudoja stebėjimo sistemas, kurios veikia realiuoju laiku, kad galėtų stebėti šiuos veiksnius ir imtis taisomųjų veiksmų prieš atsirandant problemoms.
Formos projektavimo ir įrangos svarstymai
Šiluminė kontrolė turi didelę įtaką liejimo kokybei. Formos temperatūra keičia stingimo greitį, grūdelių struktūrą ir apdailą išorėje. Jei per šalta, metalas gali užšalti, kol jis tolygiai pasiskirstys. Jei bus per karšta, ant paviršiaus susidarys dideli grūdeliai ar kiti defektai. Daug patirties turinčios liejyklos naudoja sudėtingus pakaitinimo būdus ir ugniai atsparius sluoksnius, kurie yra pagaminti taip, kad atitiktų metalų šeimą. Svarbus visos įrangos patikimumas. Pavyzdžiui, guolių problemos ar greičio pokyčiai gali turėti tiesioginės įtakos besisukančio gaminio kokybei. Ši rizika labai sumažėja, kai dirbate su pardavėjais, kurie laikosi griežtų prevencinės priežiūros planų ir perka naują įrangą.
Tiekėjo atrankos kriterijai
Norint sumažinti gamybos riziką, reikia atidžiai stebėti tiekėjus. Liejyklos, turinčios ISO 9001:2015 sertifikatą, parodė, kad yra įsipareigojusios taikyti kokybės vadybos sistemas, kurios sustabdo klaidas prieš joms įvykstant per proceso kontrolę, o ne tikrina gatavą gaminį po jo pagaminimo. Kadangi jie turi susidoroti su skirtingais klientų poreikiais ir reguliavimo nustatymais, pasauliniai paslaugų teikėjai, aptarnaujantys daugelį šalių, paprastai laikosi aukštesnių standartų. Mūsų tiekimo grandinės valdymas grindžiamas šiais principais. Reguliariai tikriname savo partnerių liejyklas ir palaikome atviras kontaktines linijas, kurios informuoja klientus apie bet kokias problemas, kol jos dar neįtakoja pristatymo laiko.
Sprendimų-priėmimo vadovas: išcentrinio liejimo pasirinkimas, o ne alternatyvos
Technologijos suderinimas su taikomųjų programų reikalavimais
Norėdami pasirinkti geriausią liejimo būdą, pirmiausia turite atsižvelgti į detalės formą ir našumo poreikius.Išcentrinis liejimasgeriausiai tinka cilindrinėms arba vamzdinėms dalims, kurių ilgio -ir-skersmens santykis yra nuo 2:1 iki 10:1. Tanki, radialiai orientuota grūdelių struktūra, kurią sukuria šis metodas, tinka naudoti, kai reikalingas didelis mechaninis stiprumas radialine kryptimi. Šie pranašumai dažnai naudojami tokiose dalyse kaip guolių žiedai, hidrauliniai cilindrai, vamzdžių jungiamosios detalės ir krumpliaračių plokštės. Kita vertus, dalims su sudėtingais vidiniais tuneliais, giliais įpjovimais ar ne-simetriškomis formomis reikia skirtingų metodų, pvz., liejimo įdėklų arba liejimo smėliu.
Ekonominio vertinimo sistema
Norėdami palyginti išlaidas, turite atsižvelgti ne tik į kainą, bet ir į bendrą nusileidimo kainą. Išcentrinio liejimo kaina paprastai yra prieinama gaminant nuo 50 iki 5000 vienetų per metus, tačiau tai gali keistis priklausomai nuo detalės dydžio ir sudėtingumo. Atliekant tyrimą atsižvelgiama į kainas, susijusias su kokybe, medžiagų išeiga, apdirbimo pašalpomis ir įrankių amortizacija. Kad palyginimai būtų teisingi, pirkimo komandos turėtų prašyti konkrečių kainų, kurios išskirs šiuos veiksnius. Taip pat svarbus pristatymo laikas. Proceso metu prototipiniai liejiniai paprastai pagaminami per 4–6 savaites, o gamybos kiekis – per 8–12 savaičių. Dėl to jis atsiduria greitų testavimo metodų ir{13}}didelės apimties procesų, kuriems reikia daug tobulinti įrankius, viduryje.
Svarbi našumo metrika
Aiškių sėkmės standartų nustatymas padeda pirkimų vadovams nešališkai įvertinti tiekėjų įgūdžius. Matmenų vienodumas (dažnai rodomas Cpk reikšmėmis, viršijančiomis 1,33), mechaninių savybių atitikties rodikliai, pristatymo laiku procentai ir defektų rodikliai tūkstančiui liejinių yra vieni iš svarbiausių sėkmės rodiklių. Tiekėjai, kuriais galite pasitikėti, mielai pasidalins šiais išmatavimais su jumis ir pateiks kiekvienos gamybos partijos bandymų įrašus, kuriuose bus nurodyta medžiagos sudėtis, mechaninės savybės ir matmenys. Kokybės kontrolės procedūras sukūrėme remdamiesi šiomis priemonėmis, tikrindami prekes, kai jos atkeliauja, stebime jas, kol jos gaminamos, ir prieš išsiunčiant atliekame paskutinį patikrinimą, kad įsitikintume, jog jos visada atitinka klientų reikalavimus. Jei jums reikia pasirinktinių išcentrinio liejimo dalių, nedvejodami susisiekite su mumis už greitą citatą.
Išvada
Renkantis liejimo būdus, svarbu atsižvelgti į techninius poreikius, kainą ir tiekimo grandinės patikimumą. Išcentrinis liejimas yra išbandytas -ir -tikras būdas gaminti cilindro -formos dalis iš aukštos-kokybės medžiagų ir gerų mechaninių savybių. Tai sprendimas, suderinantis našumą ir mažą kainą. Išcentrinė jėga pašalina įprastus proceso trūkumus, tuo pačiu suteikdama medžiagai laisvę įvairiose metalų šeimose. Žinodami šiuos lyginamuosius pranašumus, taip pat galimas problemas ir jų sprendimo būdus, gamyklos sprendimų priėmėjai{8}}gali įsitikinti, kad gamybos metodai atitinka verslo tikslus. Kad diegimas vyktų sklandžiai, reikia dirbti su kvalifikuotais tiekėjais, kurie neatsilieka nuo kokybės sistemų, perka naujus įrankius ir atvirai kalbasi su jumis viso gamybos ciklo metu.
DUK
Kokios medžiagos geriausiai tinka rotacinio liejimo metodams?
Išcentriniam liejimui gali būti naudojami įvairių tipų juodųjų ir spalvotųjų metalų lydiniai, pvz., pilkasis ketus, kalusis ketus, anglinis plienas, nerūdijančio plieno rūšys (304, 316, dvipusis), nikelio lydiniai, aliuminio bronzos ir vario{3}}nikelio lydiniai. Kokia medžiaga bus naudojama, priklauso nuo tokių dalykų kaip atsparumas rūdijimui, karšta ar šalta ir kiek jėgos turės dirbti.
Kaip pristatymo laikas skiriasi nuo alternatyvių atrankos metodų?
Patvirtinus užsakymą, įprastas gamybos laukimo laikas yra nuo 8 iki 12 savaičių. Dėl to procesas atsiduria didelių-apimčių metodų, kuriems reikia daug įrankių ir greitų prototipų kūrimo metodų, viduryje. Dalių, pagamintų iš sudėtingų metalų arba kurioms reikia specialių kaitinimo procesų, terminai gali būti ilgesni, tačiau dauguma standartinių gamybos dalių pristatomos per 6–8 savaites.
Į kokius defektus turėtų būti nukreiptas kokybės patikrinimas?
Norint įsitikinti, ar tinkamai laikomasi tikrinimo metodų, svarbu ultragarso ar radiografiniais tyrimais patikrinti akytumą, įsitikinti, kad matavimai yra tikslūs ir priimtinos ribose, o mechaninės savybės atitinka keliamus reikalavimus. Patikimi pardavėjai atlieka šiuos patikrinimus ir į kiekvieną siuntą įtraukia sertifikuotus bandymų įrašus.
Kada šis metodas yra geriausias, palyginti su alternatyvomis?
Kasmet gaminant 50–5 000 cilindrų{0}}formos dalių partijomis, yra ekonominės naudos, ypač kai taikymui reikalingas didelis medžiagos vientisumas ir nedidelis geometrinis sudėtingumas. Šis metodas geriausiai tinka dalims, kurioms reikalinga stora mikrostruktūra ir radialinis stiprumas.
Bendradarbiaukite su Welong dėl jūsų išcentrinio liejimo reikalavimų
Welong turi ISO 9001:2015 sertifikatąIšcentrinis liejimastiekėjas, veikiantis daugiau nei 20 metų ir dirbantis su pirkimų komandomis orlaivių, automobilių, naftos gręžimo ir medicinos prietaisų pramonėje. Mūsų inžinieriai naudoja AutoCAD,{3}}Pro{3}}Engineering ir SolidWorks, kad palengvintų dizainų kūrimą ir atitiktų jūsų reikalavimus. Jie veikia tiesiai iš jūsų eskizų ar pavyzdžių. Mes rūpinamės visa tiekimo grandine nuo naujų tiekėjų paieškos iki galutinio patikrinimo. Tokiu būdu galime garantuoti pastovią kokybę ir{7}}laiku pristatymą klientams Šiaurės Amerikoje, Europoje ir Azijos-Ramiojo vandenyno regione. Galite parašyti el. laišką mūsų komandai adresu info@welongpost.com, kad pakalbėtumėte apie savo unikalius poreikius, gautumėte techninių patarimų arba gautumėte konkurencingas kainas, kurios pateikiamos aiškiai ir patikimai.
Nuorodos
1. Davis, JR (red.). (2008).Liejimo inžinerijos vadovas. ASM International, medžiagų parkas, Ohajas.
2. Campbell, J. (2015).Pilnas liejimo vadovas: metalo liejimo procesai, metalurgija, metodai ir dizainas(2 leidimas). Butterworth-Heinemannas, Oksfordas.
3. Brownas, JR (red.). (1999).Foseco geležies liejėjo vadovas(11 leidimas). Butterworth-Heinemannas, Oksfordas.
4. Beeley, PR ir Smart, RF (1995).Investicijų liejimas. Medžiagų institutas, Londonas.
5. Amerikos liejyklų draugija. (2016).Išcentrinio liejimo proceso gairės ir kokybės standartai. AFS Technical Publications, Schaumburg, Illinois.
6. Stefanescu, DM (Red.). (2017).ASM vadovas, 15 tomas: liejimas. ASM International, medžiagų parkas, Ohajas.


