
Vandens stiklo liejimasyra pramonėje populiari precizinio liejimo procedūra. Jis yra populiarus vožtuvams, siurblių korpusams, mechaninėms jungtims ir konstrukcinei įrangai naftos gręžimo, statybos ir bendrosios inžinerijos srityse, nes gali sukurti teisingus matmenis,sudėtingi metaliniai komponentaividutinėmis sąnaudomis. Vandens stiklo liejimas, kaip ir bet kuris liejimo procesas, turi skirtingus gedimo būdus, kurie, jei jie nesuprantami ir nesuvaldomi, gali sukelti komponentų gedimus, ankstyvą komponentų gedimą ir didelius gamybos nuostolius. Šiame straipsnyje aptariamos priežastysliejimo gedimai, dažniausiai pasitaikantys trūkumai ir kaip jų išvengti, bei tikrinimo ir priežiūros metodai, kurie palaikoliejami komponentaipatikimas laikui bėgant.
Pagrindiniai veiksniai, lemiantys vandens stiklo liejimo gedimus
Rišiklio sistemos nestabilumas ir pelėsių stiprumas
Natrio silikato naudojimas liejimo smėliui surišti apibūdina vandens stiklo liejimą. Netinkamas rišiklio valdymas, pvz., netinkamas vandens stiklo modulis, rišiklio santykis arba CO₂ sukietėjimas, gali lemti kintamą pelėsių stiprumą. Nesukietintos formos subyra arba suyra liejant metalą, todėl į liejinį patenka smėlio ir susidaro matmenų netikslumai. Per daug sukietėjusios formos atsparios metalo šiluminiam plėtimuisi, todėl atsiranda vidinė įtampa, dėl kurios aušinant gali suskilti liejinys. Griežta rišiklio koncentracijos, smėlio -su -rišiklio santykio ir CO₂ dujų išsiskyrimo trukmės kontrolė yra labai svarbi pelėsių kokybei.
Liejimo temperatūra ir metalo kokybė
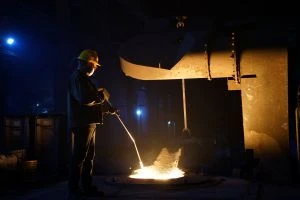
Metalo temperatūra pilant yra pagrindinis vandens stiklo liejimo proceso kintamasis. Netinkamas paleidimas ir šaltas uždarymas įvyksta plonasienėse atkarpose{1}} arba ilguose srauto keliuose, kai metalas praranda sklandumą prieš užpildydamas formos ertmę žemoje temperatūroje. Perteklinė dujų absorbcija padidina susitraukimo poringumo riziką ir oksidacijos inkliuzus aukštoje temperatūroje. Metalo švara yra labai svarbi už temperatūros ribų: nedeoksiduotas plienas, krosnies šlako pernešimas-arba užterštos įkrovos medžiagos sudaro nemetalinius inkliuzus, kurie veikia kaip įtempių koncentratoriai ir nuovargio pradžios vietos užbaigtuose komponentuose.
Vartų ir pakėlimo sistemos projektavimas
Užtvarų sistema reguliuoja skysto metalo patekimą į formą, o kilimo sistema tiekia išlydytą metalą, kad kompensuotų kietėjimo tūrinį susitraukimą. Prastas dizainas bet kurioje sistemoje sukelia daugiausiavandens stiklo liejimasklaidų. Nedideli arba netinkamai išdėstyti stovai nepadeda susitraukimo storose atkarpose, kad sutvirtėtų paskutinės--zonos, todėl susidaro vidinės skylės, kurios pažeidžia konstrukcijos vientisumą veikiant apkrovai. Pernelyg aktyvios užtvarų sistemos, turinčios didelę turbulenciją, į metalo srovę įtraukia oro ir oksidų plėveles, sukeldamos susilanksčiusius oksido defektus, kurių neaptinkama plika akimi, bet kenkia mechaninėms savybėms.
Dažni vandens stiklo liejinių defektai ir kaip jų išvengti
Poringumas: priežastys ir prevencija
Dažniausias vandens stiklo liejimo gedimas yra dujų poringumas, dėl kurio susidaro sferiniai tarpai, atsirandantys dėl ištirpusių dujų išsiskyrimo kietėjimo metu, arba susitraukimo poringumas, dėl kurio susidaro netaisyklingos, susietos tuštumos vietose, kurios kietėja lėčiausiai. Dujų poringumas kontroliuojamas išlaikant metalo švarą, sumažinant liejimo smėlio drėgmę ir užtikrinant pakankamą pelėsių vėdinimą, kad pilant susidariusios dujos galėtų išeiti. Stovėjimo vamzdžių konstrukcija sumažina susitraukimo poringumą pastatant stovus karštose vietose, nustatant jų dydį taip, kad jie išliktų skysti ilgiau nei tiekiama dalis, ir izoliuojant arba šildant, kad padidėtų tiekimo diapazonas. Vandeninio stiklo liejimo formos pralaidumas mažesnis nei žalio smėlio, todėl ventiliacijos dizainas yra daug svarbesnis.
Smėlio intarpai ir paviršiaus defektai
Smėlio inkliuzai susidaro, kai metalo srovė ardo pelėsį arba šerdies medžiagą ir įtraukia ją į liejinį. Liejant vandens stiklą šis pavojus išauga, jei nesukietėja formos paviršius arba prieš liejant netolygiai dengiama formos danga, pagerinanti paviršiaus lygumą ir mažinanti metalo įsiskverbimą. Nuolatinis pelėsių kietumo patikrinimas, kruopštus pelėsių padengimas ir reguliuojamas pylimo greitis sumažina formos įleidimo turbulenciją. Naudojant smulkesnį-smulkintą smėlį pelėsių ertmės paviršiaus sluoksnyje ir sutankinimą aplink raštą, sumažėja paviršiaus šiurkštumo trūkumai, pvz., metalo įsiskverbimas į smėlio grūdelių tarpus.
Įtrūkimai ir karštas plyšimas
Šilumos plyšimai atsiranda pusiau kietoje būsenoje kietėjimo metu, kai šiluminio susitraukimo įtempimai viršija metalo stiprumą aukštoje temperatūroje. Šie netaisyklingi šakojasi lūžiai atsiranda esant geometrinei įtempių koncentracijai, pvz., aštriems vidiniams kampams, staigiems pjūvio storio pokyčiams arba ribotoms šerdims, kurios priešinasi liejimo susitraukimui.Sudėtingos geometrijos vandens stiklo liejimo komponentaiyra pažeidžiami pernelyg didelio pelėsio arba šerdies standumo. Pagrindinės atsakomosios priemonės apima didelius liejimo filė spindulius, laipsniškus sekcijų storio perėjimus ir sulankstomas šerdis, kurios atsiranda terminio susitraukimo metu. Karštas plyšimas gali būti sumažintas reguliuojant pylimo temperatūrą ir lydinio sudėtį, ypač sieros ir fosforo kiekįplieno liejiniai.
Patvarių lietinių komponentų tikrinimo ir priežiūros strategijos
Neardomieji bandymo metodai-
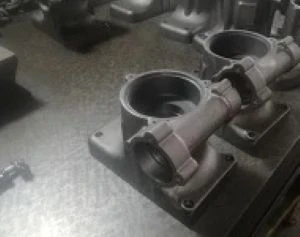
Patikimas patikrinimasvandens stiklo liejimaskomponentai pradeda veikti prieš pradedant eksploatuoti bet kurią dalį. Vizuali apžiūra nustato paviršiaus defektus, matmenų nukrypimus ir akivaizdžius netolygumus, tačiau požeminiams defektams reikia atlikti neardomuosius bandymus. Radiografiniai tyrimai (rentgeno spinduliai arba gama-spinduliai) atskleidžia vidinį poringumą, susitraukimo ertmes ir inkliuzus skerspjūvyje. Ultragarsinis bandymas aptinka plokštuminius defektus ir storio svyravimus sunkiuose pjūviuose, kuriuose rentgenografija yra ribota. Magnetinių dalelių ir skysčių įsiskverbimo tikrinimas nustato juodųjų ir spalvotųjų metalų liejinių paviršiaus ir artimo paviršiaus įtrūkimus. Struktūrinis patikrinimo planas, nurodantis, kurie metodai taikomi kiekvienam komponento kritiškumo lygiui, užtikrina, kad sugedusios dalys būtų nustatytos prieš montuojant, o ne aptiktos dėl gedimų vietoje.
Matmenų ir metalurgijos patikra
Be defektų aptikimo, vandens stiklo liejimo komponentams, naudojamiems tikslioms reikmėms, reikia patikrinti matmenis, atsižvelgiant į tempimo leistinus nuokrypius, ir metalurginiu būdu patikrinti mechanines savybes. Koordinačių matavimo mašinos (CMM) arba 3D skenavimas pateikia tikslius sudėtingų geometrijų matmenų duomenis. Atskirai išlietų bandomųjų strypų -, pagamintų tomis pačiomis sąlygomis kaip ir gamybiniai liejiniai -, tempimo bandymas, kietumo bandymas ir Charpy smūgio bandymas patvirtina, kad lydinys atitinka nurodytus mechaninių savybių reikalavimus. Esant kritinėms reikmėms, cheminės sudėties analizė spektrometrija patikrina, ar buvo pilamas tinkamas lydinys ir ar nebuvo pakeistos įkrovos medžiagos.
Skyriuje-Paslaugų stebėjimas ir priežiūra
Net ir tinkamai pagamintiems vandens stiklo liejimo komponentams naudinga struktūrinė priežiūros{0}}priežiūra, ypač sudėtingose srityse, pvz., vožtuvų korpusuose, kuriuose veikia ciklinis slėgis, siurblių korpusuose, kuriuose tvarkomos abrazyvinės srutos, arba konstrukcinėse detalėse, kurioms taikoma nuovargio apkrova. Periodiškas vizualinis paviršiaus įtrūkimų, korozijos įdubimų ar erozijos susidėvėjimo tikrinimas leidžia techninės priežiūros komandoms stebėti komponentų būklę ir planuoti keitimą prieš gedimą. Atliekant sandarumo bandymą nustatytais intervalais nustatomi besiformuojantys įtrūkimai slėginiuose-komponentuose, prieš jiems išplintant iki pilno -storio lūžių. Tvarkant visos komponentų populiacijos patikrinimo rezultatų įrašus, gaunami duomenys, reikalingi keitimo intervalams patikslinti ir sistemingoms projektavimo ar gamybos problemoms, dėl kurių reikia tiekėjų atsiliepimų, nustatyti.
Išvada
Gedimų prevencijavandens stiklo liejimaskomponentai yra tinkamų kintamųjų valdymas kiekviename etape - nuo segtuvų sistemos valdymo ir blokavimo projektavimo iki defektų tikrinimo ir priežiūros stebėjimo{1}}.Kinija Welong, ISO 9001:2015 sertifikuotas ir nuo 2001 m. aptarnaujantis daugiau nei 100 pramonės klientų visoje Europoje, Šiaurės Amerikoje ir Azijos Ramiojo vandenyno regione, suteikia proceso discipliną ir inžinerines galimybes gaminti nuolat patikimus liejimo komponentus. Nesvarbu, ar jūsų paskirtis yra naftos gręžimas, pramoninė gamyba ar specializuota įranga, Welong tiekimo grandinės patirtis užtikrina, kad jūsų liejamos dalys būtų pristatytos tinkamai - ir tokios bus naudojamos.
DUK
1 klausimas: kas yra vandens stiklo liejimas ir kur jis dažniausiai naudojamas?
A: Liejant vandens stiklą natrio silikatas naudojamas kaip smėlio rišiklis, kad būtų pagaminti tikslūs metaliniai komponentai. Jis plačiai naudojamas vožtuvams, siurblių korpusams, jungiamosioms detalėms ir konstrukcinei įrangai naftos, statybos ir inžinerijos pramonėje.
2 klausimas: kas sukelia vandens stiklo liejinių poringumą?
A: Dujų poringumas atsiranda dėl ištirpusių dujų išsiskyrimo kietėjimo metu, dažnai dėl smėlio ar metalo užteršimo drėgmės. Dėl netinkamo stovo konstrukcijos susidaro susitraukimo poringumas -nepaduodamose sekcijose.
3 klausimas: kaip galima išvengti karšto plyšimo esant sudėtingoms liejimo geometrijoms?
A: Naudokite didelius filė spindulius, venkite staigių pjūvių keitimų, naudokite sulankstomas šerdis ir kontroliuokite pylimo temperatūrą bei lydinio sudėtį, kad sumažintumėte karšto plyšimo riziką.
4 klausimas: kokie neardomieji testavimo metodai rekomenduojami liejiniams komponentams?
A: Radiografinis vidinių tuštumų tyrimas, ultragarsinis plokštuminių defektų storosiose dalyse tyrimas ir skysčių prasiskverbimo arba magnetinių dalelių paviršiaus įtrūkimų patikrinimas yra pagrindiniai metodai.
Dirbkite su atrankos partneriu, kuriam viskas pavyksta pirmą kartą
Be defektų-vandens stiklo liejimaskomponentai prasideda nuo tiekėjo, kuris kontroliuoja procesą, o ne tik kainą.Kinija Welongsujungia daugiau nei 20 metų pramoninio liejimo patirtį, ISO 9001:2015 kokybės valdymą ir atsidavusią inžinierių komandą, kuri nuosekliai pristato jūsų specifikacijas atitinkančias pritaikytas metalines dalis. Nuo pradinės projekto peržiūros iki galutinio patikrinimo ir pasaulinio pristatymo mes valdome kiekvieną žingsnį griežtai, kaip reikalauja jūsų programa. Savo brėžinius, pavyzdžius ar techninius reikalavimus siųskite adresumetal@welongpost.com- ir sukurkime tai, kas veikia.
Nuorodos
1. Campbell, J. (2015). Pilnas liejimo vadovas: metalo liejimo procesai, metalurgija, metodai ir dizainas (2 leidimas). Butterworth-Heinemannas, Oksfordas.
2. Beeley, PR (2001). Liejimo technologija (2 leidimas). Butterworth{8}}Heinemannas, Oksfordas.
3. ASM International (2008). ASM vadovas, 15 tomas: liejimas. ASM International, medžiagų parkas, Ohajas.
4. Stefanescu, DM (2008). Liejimo kietėjimo mokslas ir inžinerija (2 leidimas). Springeris, Niujorkas.
5. ISO 9001:2015. Kokybės valdymo sistemos - Reikalavimai. Tarptautinė standartizacijos organizacija, Ženeva.
6. Showman, RE & Aufderheide, RC (2004). Liejimo defektų ir jų priežasčių vadovas. Amerikos liejyklų draugija, Schaumburg, Ilinojus.


