
Pirkimų vadybininkai turi pasirinkti gamybos būdą, kuris gamina detales su geriausia mechanine aliuminio liejimo dalis ypatybes, nepakenkiant sąnaudų-efektyvumui ar laukimo laikui, kai jie ieško dalių orlaivių mazgams, automobilių jėgos pavaros sistemoms ar naftos gręžimo įrangai. Aliuminio liejimas yra geriausias pasirinkimas, nes išlydytas metalas paverčiamas tiksliai pagamintomis detalėmis, atitinkančiomis griežtus pramonės standartus. Aliuminio liejimo procese naudojamas metalurgijos mokslas ir pažangūs liejimo metodai, kad būtų pagamintos lengvos ir tvirtos dalys, kurios gali išgyventi sunkiomis eksploatavimo sąlygomis. Kadangi jas galima naudoti labai įvairiais būdais, aliuminio lydinio dalys yra būtinos didelio našumo-srityse, kuriose patikimumas ir greitis yra raktas į sėkmę.
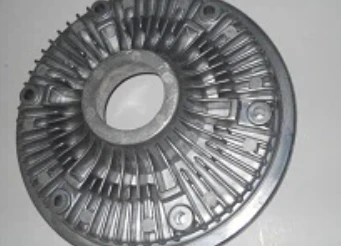
Didelio našumo{0}}dalių aliuminio liejimo supratimas
Aliuminio liejimo procesas apima daugybę skirtingų specialių metodų, kurių kiekvienas turi savo privalumų skirtingiems inžineriniams poreikiams. Kai tiekimo grandinės lyderiai supranta šiuos metodus, jie gali geriau suderinti gamybos įgūdžius su našumo reikalavimais.
Paaiškinti pagrindiniai liejimo procesai
Labiausiai pritaikomas metodas vis dar yrasmėlio liejimas, kuriame naudojami modeliai, pagaminti iš surištų smėlio mišinių, kuriuos panaudojus galima išmesti. Šiuo metodu galima pagaminti dideles dalis ir sudėtingas vidines formas, neišleidžiant daug pinigų įrankiams. Aukštas slėgis naudojamas formuojant pakartotinai naudojamus plieno modelius liejant slėgiu, todėl gaunami labai tikslūs matavimai ir lygūs paviršiai, puikiai tinkantys masinei gamybai. Pergravitacijos liejimas, fiksuotos formos užpildomos medžiaga naudojant gravitacinę jėgą. Dėl to dalys turi geras mechanines savybes ir mažai skylių. Slėgio liejimo būdu išlydytas aliuminis juda didesniu nei 100 pėdų per sekundę greičiu, todėl galima pagaminti detales su plonomis sienelėmis ir griežtomis nuokrypomis, kurios reikalingos orlaiviuose ir automobiliuose. Kiekvienas metodas geriausiai tinka tam tikram darbo kiekiui, sudėtingumo lygiui ir greičio reikalavimams.
Metalurgijos aspektai renkantis lydinį
Silicio, vario, magnio ir cinko kiekiaialiuminio lydiniai, naudojami liejantyra kruopščiai suderinti, kad būtų pasiektos geriausios savybės. A356 metalas turi 7% silicio ir 0,3% magnio. Pilant jis yra labai skystas ir labai atsparus korozijai po kaitinimo. Dėl to tai geras pasirinkimas laivyno ir orlaivių dalims. Didelis silicio procentas A380 aliuminyje pagerina liejimą slėginiu būdu ir pagerina formų atsipalaidavimą bei paviršiaus apdailą. Nors 6061 lydinys dažniausiai yra kaltas metalas, jį galima naudoti stabiliam liejimui, kai svarbu apdirbti ir sujungti. Žinodami šiuos metalų skirtumus, inžinierių vadovai gali pasirinkti medžiagas, kurios yra pakankamai tvirtos, gerai perduoda šilumą ir ilgai tarnauja atšiaurioje aplinkoje. Kai kurie terminio apdorojimo metodai, pvz., T6 grūdinimas, padidina takumo ribą ir kietumą. Tai sukuria medžiagąaliuminio liejimo dalisilgiau tarnauja sunkiose situacijose.

Aliuminio liejamų dalių privalumai didelio našumo{0}}programose
Ypatingas fizinių savybių derinys, pateikiamas kartu su aliuminio detalėmis, vienu metu išsprendžia daugybę techninių problemų, todėl jos ypač naudingos vietose, kuriose labai svarbus svoris ir korozija.
Puikus stiprumo{0}}ir-svorio santykis
Lieto aliuminio dalių tempiamasis stipris yra nuo 20 000 iki 48 000 PSI ir yra tik maždaug trečdaliu tankesnis nei tokio paties dydžio plieninės dalys. Aviacijos erdvėje, kur kiekvienas svorio netekimas reiškia mažiau degalų ir daugiau vietos kroviniams, ši savybė yra labai svarbi. Automobilių pramonės inžinieriai naudoja šią naudą pakabos dalyse, transmisijos korpusuose ir variklio blokuose, kur dėl mažesnės judančios masės greitis ir degalų rida yra geresni. Aliuminio liejimo detalės gamybos procesas išsaugo medžiagos vientisumą ir sukuria sudėtingas formas, kurias reikėtų sujungti keliais etapais, jei jos būtų pagamintos iš plieno. Taip pašalinamos galimos silpnos vietos ir sutrumpėja surinkimo darbai.
Padidintas atsparumas korozijai ir ilgaamžiškumas
Kai aliuminis yra veikiamas oro, jis natūraliai sudaro apsauginį oksido sluoksnį. Šis sluoksnis apsaugo aliuminį nuo rūdžių, nereikalaujant papildomų sluoksnių. Dėl šios savybės dalys ilgiau tarnauja pakrantėje, cheminio apdorojimo įrangoje ir lauko konstrukcijose. Kadangi gręžinių įrankiai dirba su rūgštiniu kuru ir sūriu formavimo vandeniu, naftos ir dujų gręžimo operacijos tampa daug naudingesnės. Taikant tinkamus liejimo metodus gaunamos dalys, kurios yra atsparios korozijai per visą skerspjūvį. Tai netaikoma dengtų plieninių dalių atveju, kai dėl dangos pažeidimo lieka atviri jautrūs pagrindai. Anodavimo procesai gali dar labiau sustiprinti šį saugumą pridedant iki 25 mikronų storio oksido sluoksnius, kurie yra atsparūs cheminiams ir abrazyviniams poveikiams.
Aliuminio liejimo palyginimas su alternatyviais metodais ir medžiagomis
Norint rasti geriausius būdus, reikia teisingai įvertinti kompromisus tarp funkcijų, kurios turi įtakos našumui, gamybos sąnaudoms ir konkrečios programos poreikiams.
Aliuminio ir plieno liejimas
Norsplieno liejiniaituri didesnį grynąjį tempimo stiprumą, aliuminio dalys turi didesnį savitąjį stiprumą, kuris yra svarbus dinaminiam naudojimui, nes matuojamas koks nors stiprumas, palyginti su tuo, kiek jis sveria. 15 kilogramų plieninio pavarų dėžės korpuso tempiamasis stipris gali siekti 65 000 PSI, tačiau 5 kilogramų aliuminio detalė su tokiu pat atsparumu tempimui geriau veiktų mobiliose situacijose, kur svarbi inercija. Aliuminis maždaug keturis kartus geriau perduoda šilumą nei plienas, todėl jis naudingas variklio dalims ir elektros korpusams, kurie turi greitai atvėsti. Dirbant su aliuminiu, o ne su plienu, apdirbimo ciklo trukmė yra 40–60 % trumpesnė. Tai sumažina pramonės sąnaudas, net jei žaliavos kainuoja brangiau. Kai nustatomos visos gyvavimo ciklo sąnaudos, pirkimo vadybininkai visada pastebi, kad aliuminio liejimas yra pigesnis, kai jis turi būti lengvas.
Lietas aliuminis prieš lietinį plastiką
Inžinerinį plastiką pagaminti pigiau neialiuminio liejimo detalėsir nereikia baigti, bet jų mechaninės savybės ir šilumos stabilumas nėra tokie geri kaip metalinių dalių. Aliuminio lydiniai gali atlaikyti aukštesnę nei 400 laipsnių temperatūrą, o tai būtina naudojant tokius, kaip po-automobiliai ir pramoninė įranga. Didelio -našumo plastikai, tokie kaip PEEK, gali atlaikyti tik iki 260 laipsnių temperatūrą. Plastikinės dalys taip pat šliaužia, kai jos nuolat apkraunamos, laikui bėgant lėtai keičia formą. Kita vertus,metalines dalisišliks tokio pat dydžio per visą tarnavimo laiką. Aukščiausią atsparumą smūgiams, kurie yra svarbūs dalims, kurias patiria smūginės apkrovos arba drebulys, demonstruoja aliuminio liejimo dalis. Kadangi aliuminis yra palankesnis aplinkai, jis geriau tinka naudoti, kai bus veikiama UV spindulių, naftos skysčių ir reaktyvių cheminių medžiagų, ardančių polimerų struktūras.

Viešųjų pirkimų įžvalgos: bendradarbiaujant su individualizuotomis ir masinėmis aliuminio liejimo dalimis
Norėdami sukurti patikimas gamybos partnerystes, turite atidžiai išnagrinėti įgūdžius, kokybės sistemas,aliuminio liejimo detalės, ir potencialių tiekėjų transportavimo infrastruktūra, kad jie visada pristatytų jūsų poreikius atitinkančias dalis.
Gamintojo galimybių ir sertifikatų įvertinimas
ISO 9001:2015 patvirtinimas rodo, kad laikotės sistemingos kokybės valdymo praktikos, reikalingos tam, kad gamybos standartai būtų vienodi. Tiekėjai, dirbantys su aviacijos ir kosmoso pramone, turėtų turėti AS9100 sertifikatą, o tai rodo, kad jie atitinka griežtus procesų valdymo ir sekimo standartus.Welongyra sertifikuotas pagal ISO 9001:2015 ir siūlo visą inžinerinę pagalbą sąveikaujant su AutoCAD, Pro{2}}Engineering ir SolidWorks. Tai leidžia visiems lengvai dirbti kartu nuo idėjos iki gamybos.
Suprasti pristatymo laiką ir užsakymo kiekį
Smėlio liejimo naudojimas prototipui sukurti paprastai užtrunka 4–6 savaites, įskaitant rašto ir pavyzdžių sudarymą, kad būtų galima patikrinti dizainą prieš pradedant gaminti gamybos įrankius.Liejimas slėgiuįrankių statyba trunka 8–12 savaičių, atsižvelgiant į jo sudėtingumą. Tai yra pagrindinis naujų produktų išleidimo terminas. Gamybos laukimo laikas priklauso nuo to, kiek vienetų užsakoma. Nedideli kiekiai nuo 100 iki 500 vienetų gali būti išsiųsti per 3–4 savaites, tačiau užsakant daugiau nei 5 000 vienetų reikia 6–8 savaičių planuoti, gaminti ir patikrinti kokybę.
Tarptautinė logistika ir kokybės užtikrinimas
Norint išlaikyti tiekimo grandinės vientisumą, visame pasaulyje perkant aliuminio liejamų dalių komponentus, reikia griežtų kokybės kontrolės metodų ir patikimų siuntimo susitarimų. Trečiosios-šalies testavimo tarnybos tikrina matmenų tikslumą, medžiagos sudėtį ir prekių mechanines savybes prieš jas išsiunčiant. Taip prekės neatitiks specifikacijų. Pakuotės standartai turi apsaugoti, kad paviršiai nebūtų pažeisti transportavimo metu. Paprastai dalys yra įdėtos į specialius putplasčio įdėklus metalinių konteinerių viduje, o drėgmės barjerai neleidžia joms rūdyti gabenant jūra.

Išvada
Aliuminio liejinys turi daug strateginių pranašumų, susijusių su didelio našumo{0}}naudojimu, ne tik dėl medžiagų savybių. Šie pranašumai apima dizaino lankstumą, mažesnes gamybos sąnaudas ir aplinkos apsaugą. Jei pirkimų darbuotojai nori sumažinti tiekimo riziką, bet vis tiek gauti ekonomiškai-efektyvią tikslią gamybą, jie turi atsižvelgti į tiekėjų techninius įgūdžius, kokybės sertifikatus ir įrašus apie tai, kaip gerai jie tvarko užsienio logistiką. Kadangi aliuminio lydiniai gali būti formuojami įvairiais būdais ir gali būti gaminami įvairiais būdais, juos galima optimizuoti beveik bet kokiam inžineriniam poreikiui, pradedant lengvų lėktuvų laikiklių gamyba ir baigiant ilgalaikėmis{5}}naftos gręžimo dalimis. Užmegzti ryšius su kvalifikuotais gamintojais, galinčiais teikti inžinerinę pagalbą, kokybės užtikrinimą ir „iki rakto“ paslaugas, sudėtingas tiekimo grandinės problemas galima paversti konkurencine nauda, kuri skatina veiklos meistriškumą įvairiose reiklesnėse pramonės šakose.
DUK
1. Dėl ko aliuminio liejinys tinkamas esant dideliam-įtempimui?
Naudojant kontroliuojamus lydinius ir terminio apdorojimo metodus, iš aliuminio liejimo gaunamos dalys pasižymi dideliu stiprumo{0}}svorio santykiu. Lydinių, tokių kaip A356-T6, tempiamasis stipris yra didesnis nei 35 000 PSI ir sveria tik trečdalį plieno. Dėl to jie puikiai tinka naudoti orlaivių ir automobilių konstrukcijose. Tinkamas metalo liejimo būdas sumažina poringumą ir sukuria vienodą grūdėtumo struktūrą, galinčią atlaikyti pasikartojančias apkrovas ir smūginį slėgį.
2. Kaip pasirinkti skirtingus aliuminio liejimo būdus?
Pasirinkimas priklauso nuo darbo kiekio, kurį reikia atlikti, reikiamo tikslumo lygio ir dalių sudėtingumo. Per metus pagaminant daugiau nei 5000 vienetų,liejimas štampuojantyra geriausias būdas, nes tai leidžia pasiekti griežtus standartus ir lygią apdailą. Smėlio liejimas gali būti naudojamas tiek mažoms, tiek didelėms dalims, nemokant didelių pinigų iš anksto. Vidutiniams gamybos etapams gravitacinis liejimas gerai suderina mechanines savybes ir įrankių kainą.
3. Kokių kokybės standartų turėčiau ieškoti įmonėse, gaminančiose metalo liejinius?
Gerą reputaciją turintys tiekėjai išlaiko savo ISO 9001:2015 sertifikatą, kuris rodo, kad jie taiko organizuotą kokybės valdymo praktiką. Sertifikatai, būdingi pramonei, pvz., AS9100 orlaiviams arba IATF 16949 automobiliams, rodo, kad asmuo turi specialių žinių. Medžiagų bandymų ataskaitos turėtų patvirtinti lydinio sudėtį ir mechanines savybes, o matmenų patikrinimo įrašai turėtų patvirtinti, kad buvo laikomasi specifikacijų.
„Welong“ bendradarbiauja dėl tikslaus aliuminio liejimo sprendimų
Welongyra specializuotaaliuminio liejimo dalistiekėjas, kuris daugiau nei 20 metų dirba su pramonės gamintojais visame pasaulyje. Siūlome pilnos tiekimo grandinės sprendimus, pagrįstus ISO 9001:2015 sertifikatu ir OEM žiniomis. Mūsų inžinierių komanda naudoja AutoCAD, Pro{5}}Engineering ir SolidWorks, kartu su jūsų dizaino specifikacijomis, siekdama užtikrinti, kad dalys būtų pagamintos kuo efektyviau ir efektyviau. Mes rūpinamės viskuo – nuo naujų tiekėjų paieškos iki užtikrinimo, kad jūsų tinkintų metalinių dalių kokybė atitiktų aukščiausius standartus, taikomus naudojimui lėktuvuose, automobiliuose, naftos ir dujų gręžiniuose bei aukščiausios klasės medicinos prietaisuose. Pasikalbėkite su mūsų komanda adresumetal@welongpost.comapie savo projekto poreikius ir sužinokite, kaip mūsų kombinuotos tiekimo grandinės paslaugos sumažina tiekimo riziką ir pateikia ekonomiškai{0}}efektyvius, didelio- tikslumo gamybos sprendimus.
Nuorodos
1. ASM International. (2008). Liejimo dizainas ir atlikimas. Materials Park, OH: ASM International Handbook Committee.
2. Campbell, J. (2015). Pilnas liejimo vadovas: metalo liejimo procesai, metalurgija, metodai ir dizainas (2 leidimas). Oksfordas: Butterworthas{7}}Heinemannas.
3. Kaufman, JG ir Rooy, EL (2004). Aliuminio lydinio liejiniai: savybės, procesai ir taikymas. Medžiagų parkas, OH: ASM International.
4. Saha, PK (2000). Aliuminio ekstruzijos technologija. Medžiagų parkas, OH: ASM International.
5. Starke, EA ir Staley, JT (1996). Šiuolaikinių aliuminio lydinių pritaikymas orlaiviams. Progress in Aerospace Sciences, 32(2-3), 131-172.
6. Totten, GE ir MacKenzie, DS (2003). Aliuminio vadovas: fizinė metalurgija ir procesai (t.{7}}). Niujorkas: Marcelis Dekkeris.


